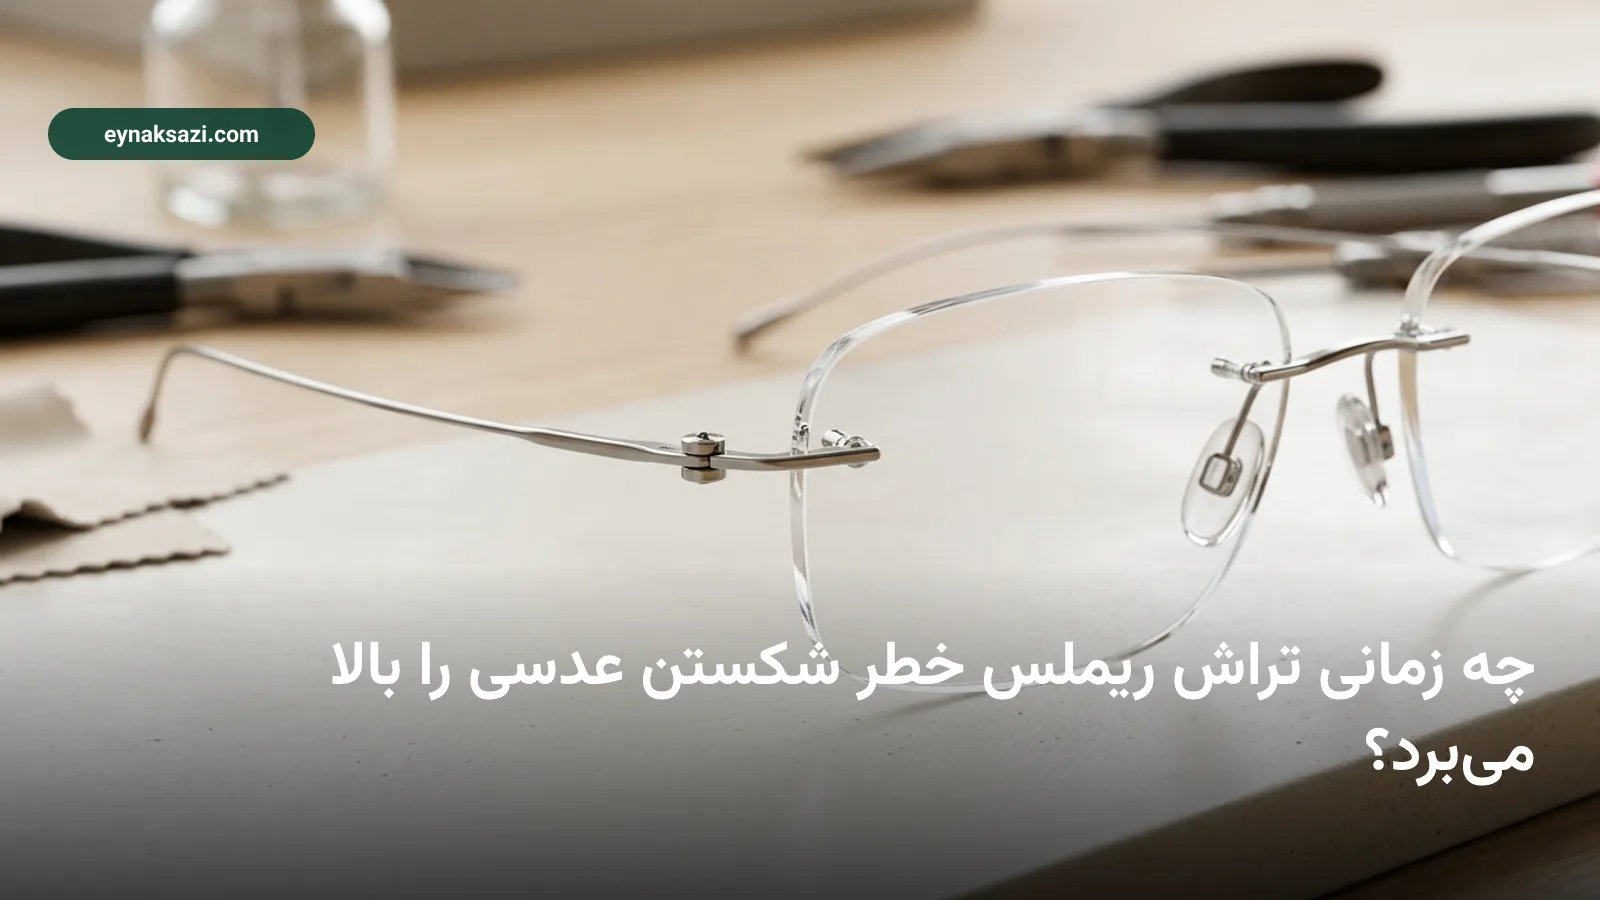
فریمهای ریملس یا دور-باز بهخاطر ظرافت و سبکیشان محبوباند، اما همین بیقابی که آنها را زیبا میکند، عدسی را در برابر شکستگی آسیبپذیرتر هم میکند. برخلاف فریم کامل که فشار را روی کل دور عدسی پخش میکند، در ریملس تمام نیروی پیچشی و خمشی روی دو یا سه سوراخ کوچک تراشخورده متمرکز میشود. اینکه این تمرکز فشار واقعاً به ترک بخورد یا نه، به چند فاکتور فنی در تراش و مونتاژ برمیگردد که کمتر کسی موقع خرید از آنها میپرسد.
چرا اصلاً ریملس بیشتر از فریم کامل ترک میخورد؟
در فریم معمولی، عدسی داخل شیار دور فریم مینشیند و هر فشاری که از بیرون وارد شود، روی کل محیط عدسی توزیع میشود. در ریملس چنین شیاری وجود ندارد؛ پل بینی و دستهها مستقیماً با پیچ یا بوش به دو تا سه سوراخ روی خودِ عدسی متصل میشوند. هر بار که عینک را برمیدارید، تا میکنید یا حتی فقط روی صورت جابهجا میکنید، همان نیرو باید از همین چند نقطهی محدود عبور کند. اگر جنس عدسی، دقت تراش یا کیفیت سوراخکاری ایراد داشته باشد، این نقطهها اولین جایی هستند که ترک مو-مانند شروع میشود و کمکم مثل تار عنکبوت پخش میشود.
جنس عدسی: چرا CR-39 پرریسکترین انتخاب برای ریملس است
عدسیهای CR-39 (پلاستیک استاندارد) برای تراش دور-باز مناسبترین گزینه نیستند، چون نسبت به فشار متمرکشده در سوراخ خیلی ترد عمل میکنند و بهجای انعطاف، دچار ریزترک میشوند. طبق تجربهی آزمایشگاههای عدسی، این ریزترکها معمولاً ظرف سه تا شش ماه از تاریخ تحویل خودشان را نشان میدهند، نه همان روز اول. نکتهی مهمتر برای کسانی که آستیگمات دارند این است: نمرهی آستیگمات باعث میشود ضخامت عدسی در جهتهای مختلف یکسان نباشد، و اگر نازکترین نقطهی عدسی از حدود ۲ میلیمتر کمتر شود، اصلاً نباید همان عدسی را با روش دریلمونت سوراخ کرد. برای همین موقع سفارش، بهتر است دقیقاً بپرسید ضخامت عدسی در محل سوراخها چقدر خواهد بود، نه فقط نمرهی چشم را بگویید. پلیکربنات و تریوکس در برابر همین فشار مقاومت بسیار بالاتری دارند؛ پلیکربنات را عملاً «تقریباً غیرممکن است در محل مونت بشکند» توصیف کردهاند، و تریوکس علاوه بر مقاومت، وضوح نوری بهتری هم دارد و کمتر دچار پاشیدگی رنگی در لبه میشود. عدسیهای high-index (معمولاً از ۱.۶۰ به بالا) هم بهخاطر انعطافپذیری بیشتر نسبت به CR-39 در برابر ترک اطراف سوراخ عملکرد بهتری نشان دادهاند، بهخصوص برای نمرههای بالا که خودشان باعث نازکتر شدن لبه میشوند؛ جزئیات بیشتر دربارهی این تفاوت ضخامت را در چرا عدسی همنمره روی دو فریم، ضخامت متفاوت دارد؟ میتوانید بخوانید.
محل و تراز سوراخها: چند میلیمتر فاصله واقعاً مهم است
اگر سوراخ خیلی نزدیک به لبهی بیرونی عدسی زده شود، جدارهی باقیمانده بین سوراخ و لبه آنقدر نازک میشود که دیگر توان تحمل فشار پیچ را ندارد؛ دقیقاً مثل سوراخ کردن یک کاغذ خیلی نزدیک به گوشهاش که با کوچکترین کشش پاره میشود. همین موضوع دربارهی تراز بودن سوراخها هم صدق میکند؛ اگر دو سوراخ روی یک لنز کاملاً همسطح و همجهت نباشند، وقتی پیچها بسته میشوند، عدسی بهطور دائم کمی پیچ میخورد. این پیچش در نگاه اول قابل مشاهده نیست، اما بهمرور یک تنش پنهان در دل عدسی باقی میگذارد که دیر یا زود از همان سوراخ ترک میخورد. تراش دقیق ریملس باید روی خودِ فریم و با تمپلیت مخصوص همان مدل انجام شود، نه فقط بر اساس یک الگوی کلی؛ این یکی از دلایلی است که کیفیت دستگاه تراش و تجربهی تکنسین در فریم عینک طبی ریمی و بدونقاب، تفاوت واقعی در طول عمر عدسی ایجاد میکند.
عدسی بزرگتر از اندازه که بهزور در فریم جا میشود
گاهی برای صرفهجویی در وقت، عدسی که کمی بزرگتر از فرم دقیق فریم برش خورده، بهجای تراش مجدد، با فشار بیشتر پیچها بسته میشود تا «جا بیفتد». این کار عملاً عدسی را در حالت خمیده و تحت فشار دائمی نگه میدارد؛ حتی اگر همان لحظه چیزی نشکند، این فشار پنهان با کوچکترین ضربه یا حتی با تغییر دما (مثلاً گذاشتن عینک در ماشین داغ) به ترک واقعی تبدیل میشود. برازش درست فریم روی صورت هم به همین موضوع مربوط است؛ فریمی که بیش از حد باز یا تنگ باشد، فشار اضافهای به همان نقاط تراشخورده وارد میکند.
حرارت مته، صیقل داخل سوراخ و نقش بوشها
متههای کند یا سرعت نامناسب دستگاه، هنگام سوراخکاری حرارت اصطکاکی تولید میکنند که بهطور میکروسکوپی ساختار پلاستیک اطراف سوراخ را تضعیف میکند؛ نتیجهاش ریزترکهایی است که با چشم دیده نمیشوند اما نقطهی شروع شکستگی بعدیاند. به همین دلیل تکنسینهای باتجربه بعد از سوراخکاری، لبهی داخلی سوراخ را با یک ابزار مخروطی از دو طرف «صیقل ایمنی» میدهند یا با یک قطره مادهی آببندی مخصوص، سطح داخلی سوراخ را میپوشانند تا خطهای ریز حاصل از مته پر شود. رد شدن از این مرحله، مثل نگهداشتن یک خط خش روی شیشه است که زودتر یا دیرتر از همانجا میشکند. بوشهای کوچک لاستیکی یا نایلونی هم نقش میانجی بین فلز پیچ و بدنهی عدسی را دارند؛ بدون آنها، فلز مستقیم روی لبهی سوراخ فشار میآورد و تنش را در یک نقطهی سخت متمرکز میکند. برای نمرههای منفی بالا که پشت عدسی انحنای تندی دارد، بعضی آزمایشگاهها ترجیح میدهند از سیستم پیچومهره بهجای بوش استفاده کنند، چون بوش روی چنین سطحی کاملاً صاف نمینشیند و خودش منبع فشار نامتقارن میشود.
چه سوالاتی از عینکساز خود بپرسید
- عدسی پیشنهادی چه جنسی دارد و آیا برای نمره و آستیگمات من، برای تراش ریملس مناسب است یا بهتر است پلیکربنات، تریوکس یا high-index انتخاب شود؟
- ضخامت عدسی دقیقاً در محل سوراخها چند میلیمتر خواهد بود؟
- سوراخها بعد از تراش صیقل داده میشوند یا با مادهی آببندی پوشانده میشوند؟
- برای مونتاژ از بوش استفاده میشود یا پیچومهره، و دلیل انتخاب برای نمرهی من چیست؟
- اگر عدسی کمی بزرگتر از فریم دربیاید، آن را دوباره برش میزنند یا با فشار جا میاندازند؟
- در صورت ترک خوردن عدسی ظرف چند ماه اول، گارانتی تعویض شامل حال من میشود یا نه؟
پرسیدن همین چند سوال ساده، مسئولیت کیفیت تراش را از حالت مبهم درمیآورد و مشخص میکند طرف مقابل واقعاً فرایند درست را دنبال میکند یا نه. برای نمرههای بالا یا مصرف روزمره، انتخاب درست از میان عدسیها و پوششها از همان ابتدا نیمی از ریسک شکستگی را حذف میکند.
اگر فریم ریملس را برای زیبایی و سبکیاش دوست دارید، جای نگرانی نیست؛ فقط باید جنس عدسی، دقت تراش و کیفیت سوراخکاری با هم همخوان باشند. در عینکسازی، پیش از هر تراش ریملس همین نکات با مشتری چک میشود تا عدسی نه فقط روز اول، بلکه سالها بعد هم سالم بماند؛ برای تشخیص دقیق نمره و انتخاب نهایی جنس عدسی هم همیشه بهتر است نظر بیناییسنج را هم داشته باشید.
منابع
این مطلب بر پایهٔ منابع تخصصی زیر تهیه شده است:
- Why Standard Lenses Crack in Rimless Frames - Lensmart — lensmartonline.com
- A Drill-Mount/Rimless question - OptiBoard Discussion Forums — optiboard.com